
发动机缸体缸盖的下线吊装,难点不在"吊得动"。一台铸铁柴油机缸体单件约240kg,常规电动葫芦都提得起来。真正卡住产线节拍的是另外三件事:吊点要避开精密加工面、工件姿态要能翻转和微调、单件节拍要跟上加工线。
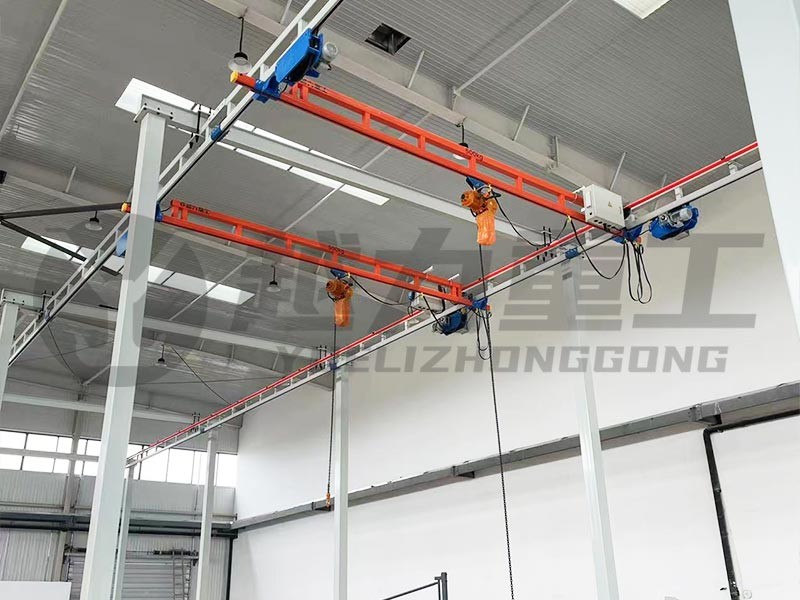
针对这三点,行业中比较成熟的配置组合是:以KBK刚性轨道作搬运主体(额定载荷≤3000kg、单跨≤14米),配一副绕开加工面的专用夹持或穿销吊具,起升机构用两速或变频控制,让长距离段走快、靠位段走慢。载荷档位按缸体最大单件重量上取一档:乘用车铝合金缸体单件通常14-32kg,250kg档已够用;商用车铸铁缸体单件约240kg,取500kg档,把吊具自重也一并算进去留出余量。
一、先看工件:缸体缸盖的重量区间与吊点特征
缸体和缸盖的单件重量落在什么区间?
选型第一步不是看设备,是称工件。缸体缸盖的重量差得很远,材质和缸数换一下就是几倍:
零件 | 材质 | 单件重量参考 | 备注 |
发动机缸体 | 铸铁(柴油机) | 约240kg | 产线组装时自重过大,无法人工搬运 |
发动机缸体 | 铸铁(乘用车四缸) | 约34kg | — |
发动机缸体 | 铸铁(V6) | 约47kg | 同型铝合金件约31kg |
发动机缸体 | 铸铝 | 14-32kg | 乘用车主流减重方向 |
发动机缸盖 | 铸铁 | 18-27kg | — |
发动机缸盖 | 铸铝 | 7-11kg | — |
现场容易犯的一个错,是按缸盖(十几公斤)先定了小档位,等缸体上线才发现档位不够。如果缸体和缸盖共用同一条下线轨道,载荷档位必须按两者的重件定,再核对吊具重量。
为什么吊点必须绕开加工面?
缸体的缸孔、主轴承孔、上下结合面,缸盖的结合面和凸轮轴孔,都是精密加工面。这些位置一旦被吊带勒伤或磕出压痕,后续装配的密封性和配合间隙直接受影响。
所以缸体缸盖的吊点选择有一个固定次序:
优先考虑主轴承孔或缸孔:用穿销式吊具,销轴插入内孔承力,工件外表面完全不受力;
其次是工艺孔、进排气面螺栓孔:用夹持式吊具钩住这些非配合面,把受力点落在毛坯面或非加工面上;
吊带兜底才是兜底:吊带必然绕经外表面,需要专门避开加工面,而且单件越重、使用越频繁,吊带的磨损和断裂风险越高。
这里补一个"下线"的自包含定义,方便判断方案边界:下线指的是工件完成本道工序后离开工位、转入缓存区或下一段工序的动作,通常包含三个分解动作——从输送线或夹具上脱开、调整姿态(部分工件需要翻转)、放入指定托盘或料架。这三个动作的耗时和精度要求,决定了设备配置。
二、下线工位为什么优先用KBK刚性轨道
下线对位到底要求多少精度?
把下线的三个分解动作摊开看,第一段"脱开"是垂直动作,第三段"放入托盘"通常要求对位精度到毫米级——托盘上有定位销,缸体上的孔要对准销,靠人推是推不准的,只能靠起升机构微调和操作者手感。
精度要求落到设备上,就是挠度和运行平顺性两个指标。跨度越大、载荷越接近额定值,轨道下挠越明显,吊点在垂直方向的位置就越不可控。按GB/T 3811-2008《起重机设计规范》的要求,吊挂支撑点需要按额定负载做强度与刚度校核,这也是为什么"先把跨度算清楚"比"先把葫芦选好"更重要。
柔性轨道和刚性轨道在下线工位的差别
两类轨道的外观差别不大,性能落点差得很远:
对比项 | KBK柔性轨道(Ω型截面) | KBK刚性轨道(C型封闭截面) |
额定载荷 | 125-2000kg | 125-3000kg |
单跨上限 | ≤10米 | ≤14米 |
工作级别 | A3/A4/A5 | A4/A5/A6 |
运行速度 | 0-14m/min | 0-20m/min |
抗挠与抗扭 | 开口截面,允许一定安装容差 | 封闭截面,刚度更高 |
适合的工序 | 输送、缓存、轻载装配 | 精定位、频繁起吊、中重载荷 |
结论比较清楚:缸体下线这种"重件+要精定位+启停频繁"的工位,主体轨道应当选刚性;柔性轨道更适合放在线边缓存段,或者缸盖这类轻件的支线上。铝合金轨道自重轻、推拉省力,但额定载荷上限是2000kg,用来吊缸体会吃紧,吊缸盖倒是合适。
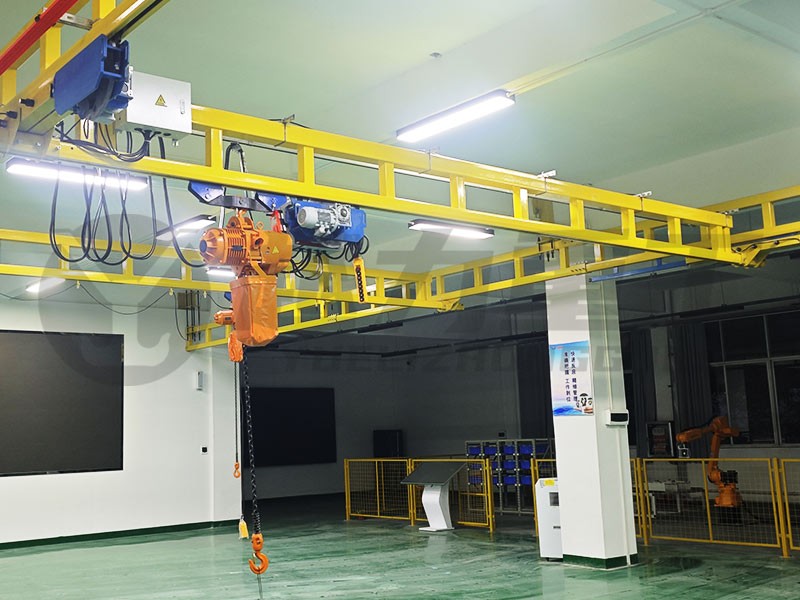
以越力重工为例,其刚性KBK轨道采用一次冷轧成型的封闭型轨,没有焊接点,从结构上减少了焊接处的疲劳开裂风险——对启停频次高的下线工位,这是个实打实的差别。柔性轨道的选型可参照JB/T 10381-2013《柔性组合式悬挂起重机》中的参数与验收要求。
三、吊具:下线吊装真正的技术点
KBK加吊带为什么"能吊但不顺手"?
行业公开的专利文献里记录过这样一段现状:柴油发动机缸体为铸铁材质,单件重量在240kg左右,产线组装时由于自重过大无法人工搬运,上下料采用KBK加吊带的方式吊装,而吊带吊装存在耗时长、吊带反复使用易断裂的风险。
这段话点出了下线工位的真实瓶颈:葫芦和轨道负责"搬得动",而"抓得住、放得准、不伤件"这三件事由吊具承担。吊具不合适,轨道配置再高,节拍也快不起来。
夹持式、穿销式、翻转式吊具分别适合什么?
吊具类型 | 承力方式 | 适合的零件 | 注意点 |
穿销式 | 销轴插入缸孔或主轴承孔 | 缸体(有通孔) | 销径按孔径配,接触面加软质衬套 |
夹持式 | 夹臂卡住工艺孔、螺栓孔下沿 | 缸体、缸盖 | 夹持力要够,接触点绕开加工面 |
翻转式 | 吊具上集成翻转机构 | 下线后需翻转排液、清洗的工件 | 需带安全锁止,不能靠自重维持角度 |
真空吸盘 | 吸附平整表面 | 铸铝缸盖等表面平整件 | 铸铁件的粗糙表面不适用 |
行业专利中给出过一种缸体吊装的设计思路:吊环下挂一对夹持臂,通过开合联动机构控制开合,中间用定位结构套在缸体上端面的气缸孔里限制长度方向位移,两侧夹臂分别卡住进气道碗形塞下沿和排气面螺栓孔下沿,形成上下夹持加垂直承托的约束。这类设计的共性是:受力点全部落在非配合面上,加工面一路悬空。
还有一个在重件搬运里被反复验证的做法:偏心或长条工件用双吊点配一根平衡杆,把重心拉回来,工件在转弯和启停时不甩尾。越力重工为浙江某锂电企业配置的方案就是KBK搭配硬臂吊具吊装500kg的电池模组——硬臂的优点是工件不晃,位置由臂长和角度直接决定,靠位比软索快得多。缸体这类外形不规则的工件,可以借用同一思路。
起升机构:电动葫芦还是智能提升机?
电动葫芦:起升速度2-8m/min,配两速或变频后,中段走快、靠位切慢速,是缸体下线较常见的配置;
智能提升机:悬浮模式下操作者用手扶着工件就能升降,没有操作杆的滞后,适合节拍高、单件重量在人工可控范围内的缸盖下线;
气动平衡吊:结构简单、响应快,适合油雾和粉尘环境,但需要配套气源。
判断标准其实只有一条:下线节拍越快、单件越轻,越值得上悬浮式起升;单件重、节拍松,用带变频的电动葫芦更划算。
四、节拍和轨道布局怎么配合
下线节拍怎么反推轨道参数?
以60秒一件的下线节拍为例,单次吊运循环可以拆成四段:取件15秒、运行20秒、靠位15秒、释放10秒。运行段的距离和速度,直接决定中间这20秒够不够用。
运行速度:刚性轨道为0-20m/min,按平均12m/min估算,20秒能跑约4米;
路径长度:如果工位间距超过4米,要么提高运行速度,要么调整布局缩短路径;
靠位段:最后15秒需要把速度压到1m/min以内,否则对不准托盘上的定位销。
先算节拍,再定轨道长度和速度档位——顺序反了,就只能改布局。
轨道怎么排布更顺?
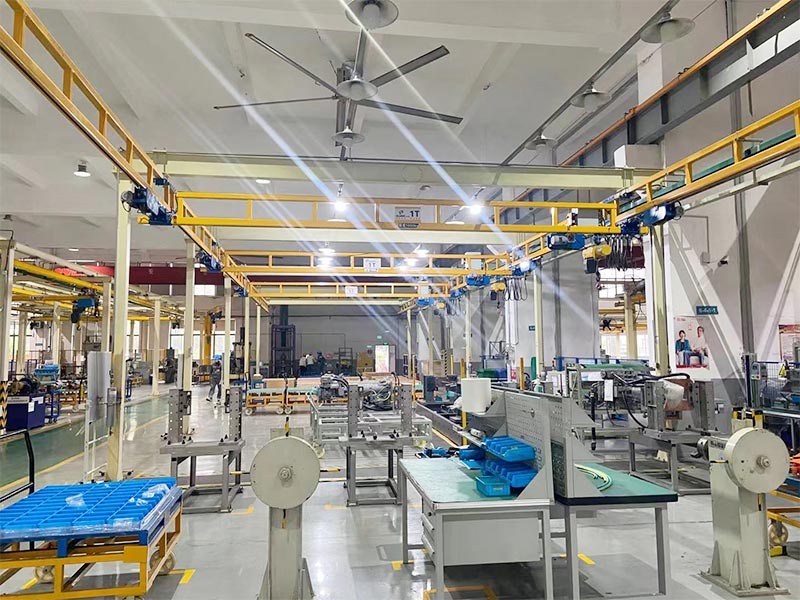
下线工位的布局核心,是把"长距离运行"和"精定位靠位"分开处理:
主干段拉直:减少转弯,小车推动阻力小,操作者推着走也不费力;
工位前留慢速区:工位前1-2米不设分支和道岔,让靠位动作有稳定的运行面;
分支用道岔连接:一条主线带多个下线口,用道岔把工件分送到不同缓存区,比每个口配一套独立系统省投资;
线缆走上不走下:滑触线或拖链沿轨道上方布置,地面不留线,人和搬运车分流。
五、机加工环境下的防腐与防护
切削液和油雾对轨道涂层有什么影响?
缸体缸盖工位是典型的重切削环境:切削液飞溅、油雾附着、铸铁屑和铝屑堆积,对轨道和葫芦是长期侵蚀。见过不少工位,轨道用了两三年,漆面起泡脱落,锈从边缘往里爬。
应对方式是表面处理上做足:
抛丸处理到Sa2.5级:把氧化皮、锈层和油污彻底打掉,涂层才有附着基础;
喷塑后再高温烤漆:塑层提供耐化学性,烤漆层提供硬度和耐磨性,两层叠加比单层刷漆耐用得多;
葫芦按环境选防护等级:油雾环境里,电控部分的防护等级直接决定故障率。
越力重工在这道工序上采用抛丸处理达Sa2.5级、喷塑后进180-200℃烤漆线的做法,工艺标准参照德系厂商的通用要求。这笔投入在下线工位是划得来的——轨道装在产线上方,停机更换的成本远高于当初多做一层涂层。
六、什么情况下KBK方案不适用
方案有边界,说清楚比藏着好:
单件超过3000kg:超过KBK刚性轨道的额定载荷上限,需要改用单梁或双梁桥式起重机,船用柴油机缸体这类超大件就属于这个范围;
单跨超过14米:必须加中间支撑或更换机型,不能靠"把轨道拉长"解决;
屋顶承重不足:吊挂点需要按额定负载做校核,轻钢屋架厂房要先核算,必要时改用自立式门架;
洁净度要求高的区域:铝合金轨道免涂装、无粉尘脱落,更适合与量具检测区共用空间的场合。
厂房层高不够怎么办?
层高受限是缸体下线工位的常见约束。KBK悬挂式系统的优势正在这里——悬挂安装、不占地面空间,在净空较低的厂房里也能布设;如果屋顶结构不允许吊挂,改用自立式门架或"刚性主梁+铝合金末端"的组合,也是一条可行的路。涉及安全装置与操作维护要求的部分,可对照GB/T 6067.1-2010《起重机械安全规程 第1部分:总则》执行。
七、三个数字记住缸体缸盖下线的配置逻辑
把上面的内容压一下,这套工位的配置逻辑可以用三个数字记住:
240kg:铸铁柴油机缸体的单件参考重量,决定了载荷档位不能往低处选;
14米:刚性KBK轨道的单跨上限,超过就要加支撑或换机型;
0-20m/min:刚性轨道的运行速度区间,节拍够不够,先按这个区间反推路径长度。
配置顺序也可以固定下来:先称工件定载荷档位 → 再定吊具(绕开加工面)→ 再按节拍定轨道与速度 → 补防护和布局细节。这个顺序反了,返工的代价会落在整个方案里较重的那一环上。
越力重工在济南中国重汽的装配车间项目(柔性KBK系统),以及为某重卡零部件生产线配置的2吨刚性KBK系统,都属于"轨道覆盖机床上下料与装配工位"的布局思路,其中重卡零部件生产线的工件特征与缸体缸盖这类中重件比较接近。这类项目做下来有一个共同体会:方案的价值不在设备清单,而在于把工件的吊点、姿态和节拍在图纸阶段就算清楚。
服务能力上,越力重工在全国设有36处服务网点,覆盖27省,具备现场勘测、出图、定制、安装和售后的一体化承接能力。对跨地域布点的零部件工厂来说,响应半径是比较实际的考量因素。


