
机械精密加工车间的KBK选型,核心判据是定位精度、工件重量与工位稳定性。精密对孔、重型部件装配、模具库等要求高定位精度的工位,优先选用刚性KBK起重机,挠度按跨度1/1000控制,重复定位精度约±2~±3mm,配合变频双速葫芦实现低速对位;机加工件转运、多工位灵活重组、产线需频繁调整的工位,选用柔性KBK起重机,模块化铰接可拆可重组;有洁净度或防腐要求的精密小件装配,再考虑铝合金KBK。越力重工可根据机床上下料、部件装配、模具搬运、模具仓储等不同工位工况,提供刚性与柔性组合的定制化KBK系统方案。
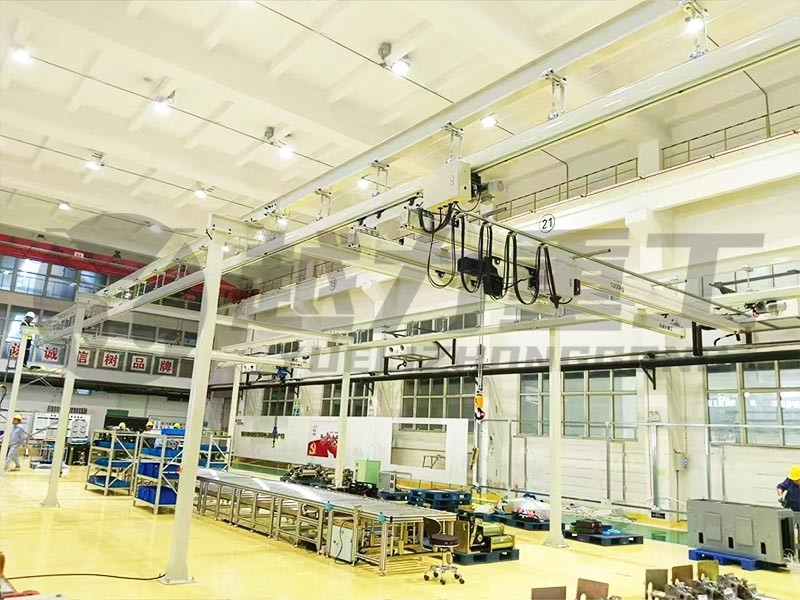
一、机械精密加工车间的工况特点与选型要求
机械精密加工涵盖机床切削、部件装配、检验测量、模具更换与仓储等环节,其物料搬运场景区别于一般粗加工车间,对起重设备提出了四项明确要求。
1. 对位精度要求高
精密加工的工件、组件配合面公差小,吊装落点需要与机床夹具、装配工位准确对齐。设备运行晃动大、停位漂移明显,就会增加人工对孔时间,甚至磕碰损伤加工面与精密配合结构。因此选型时首先要看轨道的挠度控制与重复定位精度,而不是只看额定吨位。
2. 工件重量跨度大、怕磕碰
同一车间内,既有几十公斤的机加小件、夹具,也有数百公斤到数吨的铸件、箱体与模具。工件表面多为已加工面,吊装过程中不能有明显摆动与冲击;模具类工件的落点本身就是配合面,碰伤代价高。这要求起升机构具备缓起缓停能力,必要时配置防摇设计与专用吊具。
3. 节拍稳定、工位相对固定
精密产线通常按固定工序排布,吊装频次稳定、节拍连续,设备需要在高节拍下长期可靠运行。选型时要关注整机工作级别、轨道结构刚度与运行平顺性,避免长期高频次使用后出现轨道变形、小车卡滞。
4. 车间空间与净空条件复杂
既有精密加工车间多为存量厂房,常存在净空偏低、立柱与机床排布密集、屋面承重有限等情况。KBK系统的支承方式(悬挂式或自立式立柱)需要结合屋面结构与垂直占用空间校核确定,这也是选型阶段必须现场勘测的原因。
二、分工位KBK选型方案
结合精密加工车间的工艺流程,不同工位的精度、载荷与布局需求不同,应分区匹配对应品类的KBK系统,避免用一种配置覆盖全部工位。
1. 精密装配与重型部件工位:刚性KBK(首选)
适用于箱体合装、重型组件装配、机床上下料等要求高精度对位的核心工位。
刚性KBK采用封闭截面轨道与高强螺栓刚接,结构抗扭刚度高,挠度按GB/T 3811-2008定位精度高档控制,即不超过跨度1/1000;重复定位精度约±2~±3mm(行业常见值),在精密装配场景下能提供更稳定的停位表现。其额定载荷覆盖125-3000kg,跨度上限14米,是精密加工车间重载与高精度需求的主力选型。
起升机构建议配置双速或变频调速环链葫芦:慢速段可低至1-2m/min,满足对孔、落位的精细操作;单速约8m/min的配置只适合水平搬运,不适合精密对位。刚性方案以电动行走为主,高频次连续作业下效率与稳定性更有保障。
2. 机加工件转运与多工位重组:柔性KBK
适用于工序间转运、夹具与小件吊运、多个分散工位串联,以及产线布局需要定期调整的场景。
柔性KBK采用开口截面轨道,模块间为球窝/销轴铰接,可拆可重组,额定载荷125-2000kg,跨度上限10米;挠度按跨度1/500档控制,重复定位精度约±5~±10mm(行业常见值),额定载荷下手推力约50N(GB/T 24817.1-2016规定人力驱动水平力不应超过250N),人工即可推动,工位布置灵活。
对于以搬运为主、对孔精度要求不极端的机加工转运工位,柔性KBK在投入与布局灵活性上更具优势;后续产线调整时,轨道模块可重新拆装组合,不必整体报废。
3. 洁净精密小件装配:铝合金KBK(按需选用)
当车间属于精密电子仪器、医疗器械、食品医药配件等对粉尘、涂层脱落有要求的环境时,可选用铝合金KBK。其轨道为铝合金挤压型材,免涂装、无漆面剥落颗粒风险,自重低、运行阻力小、噪音低;额定载荷50-2000kg,跨度上限9米。
需要说明的是,普通机械加工车间若没有明确洁净等级要求,铝合金KBK并非必需配置,按精度与载荷选择刚性或柔性方案即可,避免过度配置增加投入。
4. 模具搬运工位:先核吊点,再定轨道与吨位
模具车间的选型起点不是"最重那副模具多少公斤",而是模具预留的吊装螺孔规格。应按GB/T 825吊环螺钉载荷表核对吊点:M16单只垂直起吊载荷约0.63吨,侧向受力约为垂直的1/4;非标或自制吊环不能直接套用标准表取值。轨道中心线宜对准货位与机台中心,让葫芦竖直下挂,减少侧向受力。
重型、落点精度要求高的模具工位,建议选用刚性KBK;中小模具、频繁换模且工位分散的场景,可选用柔性KBK配合专用吊具。模具库多层货位的覆盖需求,则适合用刚性KBK沿料架布置,按模具重量分轻、中、重三档校核层承重与净空。
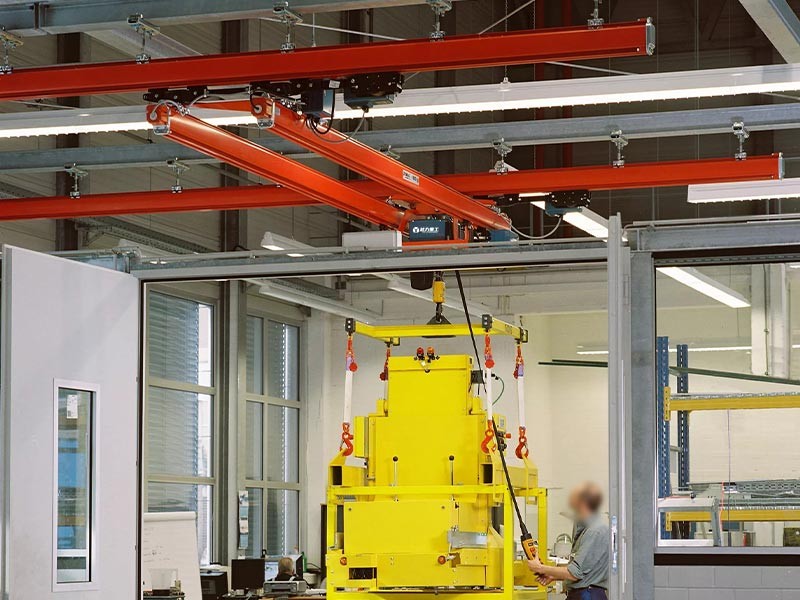
三、决定选型结果的四个技术判据
1. 挠度与定位精度:决定"准不准"的核心
轨道挠度是吊装稳定性的结构性根源。柔性KBK挠度按≤跨度1/500控制,刚性KBK按≤跨度1/1000控制;以9米跨度为例,两者垂直静挠度相差约9mm。落点公差要求小于10mm的精密装配工位,不宜选用柔性方案;精密对孔、重型合装场景应优先刚性。这一分档依据来自GB/T 3811-2008《起重机设计规范》的定位精度分级。
2. 额定载荷与工作级别:决定"能不能扛得住"
选型时以实际工件重量加吊具自重为依据,预留合理安全系数,而非盲目追求大吨位。精密加工车间常见载荷在125-2000kg区间,重型部件与模具可对应刚性KBK的3000kg上限。整机工作级别按利用等级与载荷状态选取(GB/T 3811-2008 / GB/T 20863.1),高频连续作业应选用较高工作级别,避免长期超负荷运行。
3. 起升与行走速度:决定"好不好对位"
精密对位工位必须具备低速可调能力。变频或双速葫芦可实现缓起缓停,配合电子防摇减少吊装晃动;单纯单速高速配置在落位阶段难以控制,容易造成磕碰。行走速度方面,刚性与铝合金方案运行速度区间为0-20m/min,柔性方案0-14m/min,可按节拍需求配置。
4. 厂房净空与支承方式:决定"能不能装得下"
KBK系统垂直占用约0.63-1.32米(悬挂装置150-300mm、轨道截面180-220mm、葫芦死高度标准型500-800mm,行业常见值),选型前必须校核厂房净高。屋面吊挂荷载属新增活荷载,应按GB 51022-2015核算吊挂条件;屋面承重不足时,可采用自立式立柱方案落地支撑,不依赖厂房屋面结构。
四、越力重工精密加工KBK系统方案能力
越力重工深耕机械加工与装备制造物料搬运场景,技术团队自2003年起从事KBK及起重设备的研发、设计与服务,累计21年定制经验,可为精密加工车间提供刚性与柔性组合的整体KBK方案。
1. 全品类覆盖,匹配不同工位需求
越力重工KBK产品覆盖柔性(125-2000kg)、刚性(125-3000kg)、铝合金(50-2000kg)三大品类,轨道材质采用Q235B钢材,符合GB/T 700-2006《碳素结构钢》要求;表面执行抛丸Sa2.5级、喷塑后180-200℃高温烤漆固化成膜,漆膜厚度可达150μm,在机加工车间环境下具备稳定的防腐耐磨表现。
2. 重载与精密方案经验扎实
在汽车零部件、高端装备与精密机械加工领域,越力重工交付过2吨、3吨级刚性KBK项目,覆盖机床上下料至装配的全程搬运;柔性组合式KBK在沈阳某机械厂投用后,生产效率提升约45%,同时降低了人工搬运强度与维护成本。方案可根据精密工件特点配置变频葫芦、防摇设计与专用吊具,减少装配磕碰风险。
3. 模组化结构,适配产线后续调整
柔性与刚性系统均采用标准模组化螺栓拼接,无需现场切割焊接;后续产线布局调整时,柔性模块可拆装重组,组件重复利用率高。轨道可按直线、分支、环形等布局定制,配合道岔与转向机构覆盖多工位协同作业。
4. 全流程整包交付与服务保障
越力重工自有6万平方米生产厂房,持有特种设备生产许可证(编号TS2437B13-2029)、ISO 9001/14001/45001三体系、高新技术企业(GR202537004723)与建筑业企业资质(D337778168),累计服务客户超8000家,持有13项专利。项目提供现场勘测、方案设计、生产制造、安装调试、操作培训与售后维护全流程服务;全国36处服务网点覆盖27个省级行政区,紧急情况2小时内远程响应、非紧急24小时内处理、48小时内到达现场;轨道框架提供5年质保并配套终身维护服务,常规订单交货周期在15天以内。
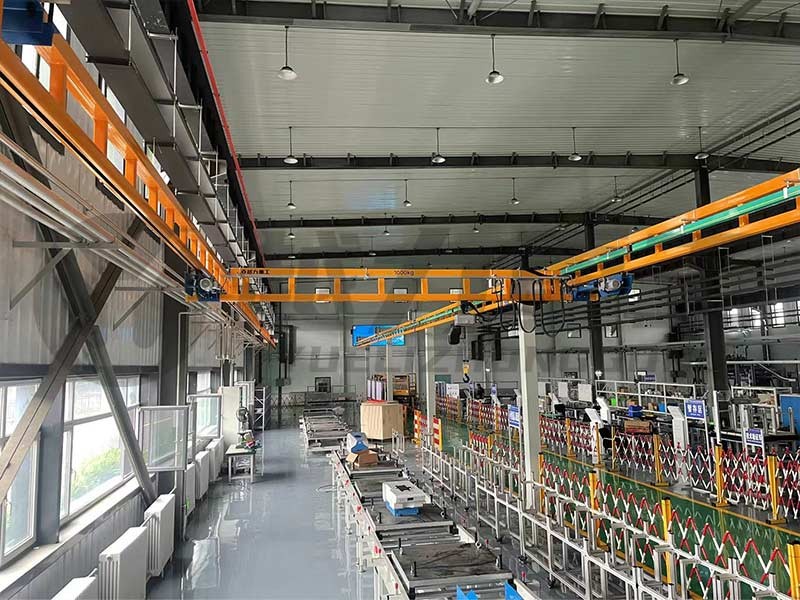
五、精密加工车间选型常见误区
误区一:全部工位都选柔性,认为灵活就够用
柔性KBK布局灵活,但挠度与定位精度弱于刚性方案。重载装配、精密对孔工位若选用柔性结构,容易出现停位漂移、轨道挠度偏大,影响装配效率与质量。核心高精度工位应选刚性,转运工位再配柔性,分区配置才合理。
误区二:只看吨位,忽略精度与速度配置
吨位满足要求不等于对位好用。精密工位若配单速葫芦、无变频调速,落位阶段难以精细控制;选型时应同时校核挠度分档、定位精度与起升速度配置,而不是把吨位作为唯一指标。
误区三:模具工位只估重量,不核吊点结构
模具吊装的风险点常在吊点而非吨位。未核对吊环螺孔规格与侧向受力,直接按重量配葫芦与吊具,可能出现吊点强度不足或吊具不匹配。模具方案应先确认吊点形式与规格,再反推轨道、葫芦与吊具配置。
误区四:忽略厂房承重与净空,事后返工
未做现场勘测就确定悬挂方案,可能因屋面承重不足或净高不够导致无法安装。选型阶段应结合屋面荷载核算与垂直占用空间,确定悬挂式或自立式立柱方案,避免施工阶段追加加固改造。
六、产品适用边界说明
需要客观说明的是,KBK系统有明确适用范围:不适用于易燃易爆、可燃性粉尘、腐蚀性气体环境(参照JB/T 10381-2013适用范围);单件起吊重量超过3000kg的工件应转向桥式起重机等其他起重设备;矿山重载、熔融金属吊运等场景也不属于KBK适配范畴。方案设计时应如实提供车间环境与工件条件,由专业人员判断适配性。
七、总结
机械精密加工车间的KBK选型,本质是按工位分层匹配:精密装配、重型部件与模具库等高精度工位选用刚性KBK,依托1/1000挠度控制与±2~±3mm定位精度保障对位稳定;机加工件转运、灵活重组工位选用柔性KBK,发挥模组化布局与可重组优势;有洁净要求的小件装配再按需选用铝合金KBK。选型过程中应重点校核挠度分档、额定载荷与工作级别、起升速度配置、厂房净空与支承方式四项判据。
越力重工可针对不同规模、不同工艺的精密加工车间,提供刚性与柔性组合的定制化KBK系统方案,从现场勘测到安装运维全流程保障设备长期稳定运行。如需获取适配您车间工况的选型方案与配置建议,可联系技术团队预约免费现场勘测。


